

Müşterilerden gelen her türlü soru ve geri bildirim için sabırla ve titizlikle cevap vereceğiz.
Bu alüminyum alaşımlı çerçeve, aracın uygulama gereksinimlerini karşılamak üzere özel olarak tasa...
Haftanın altı günü, üç vardiya çalışan bir döküm makinesi hayal edin. Mafsal mekanizmasındaki kılavuz burçların birkaç saatte bir greslenmesi gerekir, ancak ısı, yağlayıcıyı yumuşatır ve yağ, yeni dökülmüş parçalara damlar. Zamanla burç dengesiz bir şekilde aşınır ve tüm bağlantı gevşer. Alüminyum bronz grafit burç, doğrudan yatak duvarına katı bir yağlayıcı yerleştirerek bu sorunu çözer. Sonuç açıktır: Eğer kimsenin gres tabancasıyla ulaşamayacağı ağır, yavaş hareket eden bir bağlantınız varsa, bu malzeme kombinasyonu servis ömrünü uzatmanın en güvenilir yollarından biridir.
Temel malzeme çoğu alıcının düşündüğünden daha önemlidir. Alüminyum bronz, genellikle demir ve nikel ilaveleriyle birlikte %9 ile %14 arasında alüminyum içerir. Bu, alaşıma sıradan kalay veya fosfor bronzuna kıyasla daha yüksek çekme mukavemeti, daha iyi darbe direnci ve üstün korozyon direnci sağlar. Deniz suyunda, kimyasal tesis atmosferlerinde veya sıcak haddeleme ortamlarında alüminyum bronz yüzey, oyuklanma ve erozyona karşı dayanıklı, stabil, koruyucu bir oksit tabakası oluşturur.
Grafit daha sonra burç duvarında ızgara veya spiral şeklinde düzenlenmiş deliklere yerleştirilir. Şaft döndüğünde, yumuşak grafit karşı yüzeye bulaşarak ince, kuru bir yağlama filmi oluşturur. Film, şaft yüzeyini takip eder ve makine haftalarca boşta kaldığında bile sürtünme katsayısını düşük tutar. Gres veya yağın aksine, grafit yüksek sıcaklıkta hızla oksitlenmez ve su veya buhar mevcut olduğunda yıkanıp kaybolmaz.
Harici yağ kaynağına bağlı düz bronz burçla karşılaştırıldığında, alüminyum bronz grafit burç üç pratik avantaj sunar: günlük yağlama görevlerini ortadan kaldırır, başlatma sırasında şaftı metal-metal temasından korur ve grafit film yerinde kaldığı için anlık aşırı yükü daha iyi tolere eder.
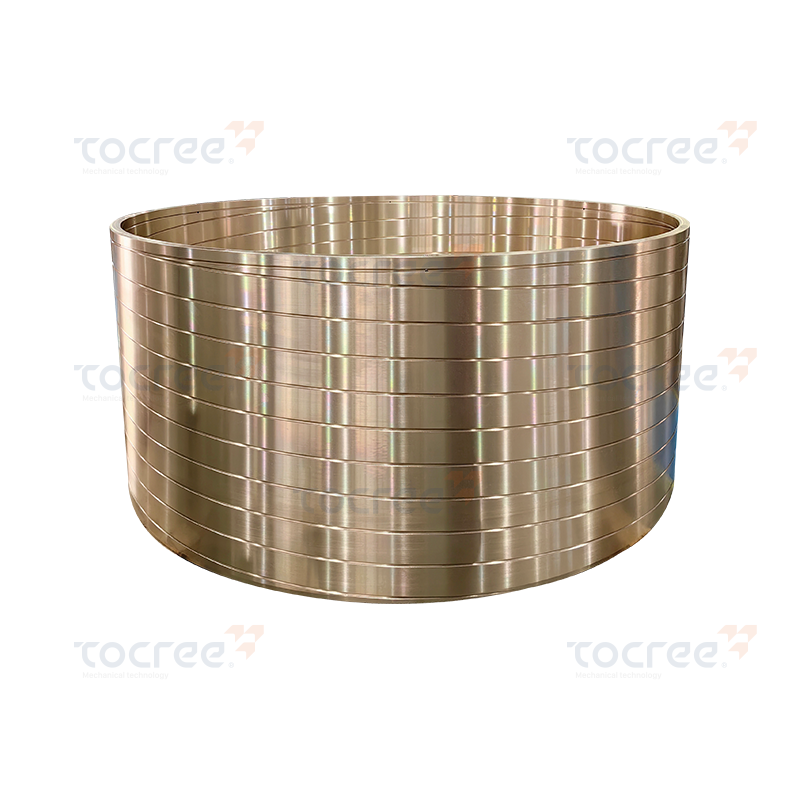 Ağır Hizmet Endüstriyel Kullanım için Özel Yağ Yivli Kalay Bronz Burç Bu santrifüj döküm kalay bronz manşon, yüksek çekme mukavemeti, aşınma direnci ve korozyon direnci sunar. Özelleştirilebilir yağ kanalları ve iyi uzama, onu dayanıklılık ve yük taşıma kapasitesi gerektiren zorlu endüstriyel uygulamalar için uygun kılar. Ürünü Görüntüle →
| Performans Alanı | Alüminyum Bronz Grafit Burç | Düz Bronz Burç |
|---|---|---|
| Yağlama yöntemi | Katı yağlayıcı olarak gömülü grafit | Harici gres veya yağ gerektirir |
| Tipik sertlik aralığı | HB 200–280, dereceye bağlı olarak | HB 60–120, dereceye bağlı olarak |
| Bakım aralığı | Yeniden yağlama olmadan aylar veya yıllar | Günlük veya haftalık yeniden yağlama |
| Korozyon direnci | Su, tuz ve asitlerde mükemmel | Kuru havada iyi, agresif ortamlarda zayıf |
| En iyi hız aralığı | Düşük ila orta, yüksek yüklü uygulamalar | Yağ beslemesi ile düşükten yükseğe |
En güçlü kanıt, arıza süresinin pahalı olduğu ve bakıma erişimin zor olduğu uygulamalardan gelmektedir. içinde metalurji makineleri fırın kapılarındaki kılavuz burçlar ve hadde ayarlayıcıları toz ve radyan ısıda çalışır. içinde deniz makineleri , dümen dipçik yatakları ve güverte vinci muhafazaları tuzlu su serpintisine ve uzun süre çalıştırılmama durumuna maruz kalır. Petrol sondaj ekipmanlarında, hazne kapılarında, konteyner yayıcılarda ve kalıp döküm makinesi mafsallı bağlantılarında da benzer koşullar görülür.
Aynı anda birkaç koşul mevcut olduğunda bu burç tipini düşünmelisiniz:
Bu kriterler karşılandığında grafit burç yalnızca daha uzun süre dayanmakla kalmaz; aynı zamanda düzeneğin genel güvenilirliğini de artırır. Tam bakır döküm dökümhanesine sahip Çinli bir üretici, güvenilir performans için gerekli olan bu burçları yakın toleranslarla ve tutarlı grafit tıkaç yoğunluğuyla üretebilir.
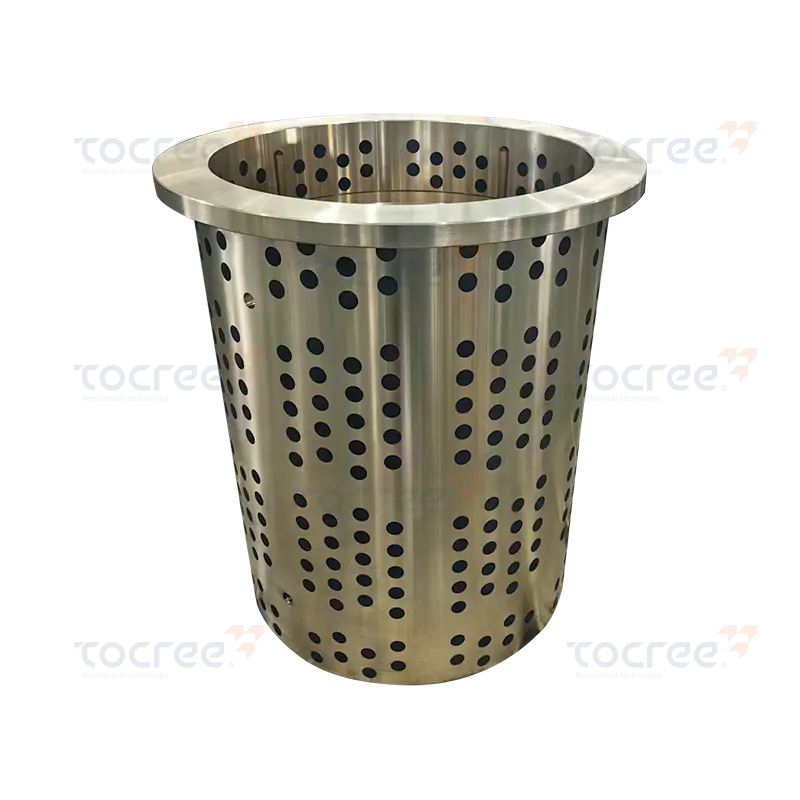 Bakım Gerektirmeyen Çalışma için Grafit Gömülü Kendinden Yağlamalı Pirinç Burç Gömülü grafitli bu tek flanşlı pirinç burç, harici yağ olmadan sürekli yağlama sağlayarak bakım ve arıza süresini azaltır. Ulaşılması zor veya zorlu ortamlardaki düşük hızlı, yüksek yüklü uygulamalar için idealdir. Ürünü Görüntüle →
Doğru burcun seçimi alaşım kalitesiyle başlar. Alüminyum bronz grafit burç için en yaygın endüstriyel kaliteler, Kuzey Amerika uygulamasında C95400 (döküm), C95500 ve C95900 veya ZCuAl9Fe4 ve ZCuAl9Fe4Ni4Mn2 gibi Çin kaliteleridir. Her kalite farklı bir güç, aşınma direnci ve korozyon direnci dengesi sunar. Ağır şok yükleri için nikel içeren kaliteler daha güvenlidir. Deniz suyu hizmetlerinde yüksek alüminyum içeriği alaşımsızlaşmaya karşı daha iyi koruma sağlar.
Sertlik önemlidir çünkü burcun aşındırıcı aşınmaya ve kenar yüklemesine ne kadar iyi direnç gösterdiğini belirler. Sertlik, şaft sertliği ve çalışma boşluğu ile birlikte belirtilmelidir. Birçok ekipman yeniden tasarımında mühendisler, şaft 45–55 HRC olduğunda HB 220–260 burç sertliği isterler. Şaft daha yumuşaksa, şaft yüzeyinin aşırı aşınmasını önlemek için burcun da daha yumuşak olması gerekebilir.
Grafit düzeni dekoratif değildir. Yük kapasitesi üzerinde doğrudan etkisi vardır. Daha fazla tapa, daha fazla katı yağlayıcı rezervi anlamına gelir ancak aynı zamanda etkin yatak alanını da azaltır. Kural olarak toplam grafit alanı yatak yüzeyinin %30-40'ını geçmemelidir. Çok kirli ortamlar için, daha az sayıda ancak daha büyük tıkaçlara sahip kaba bir ızgara daha iyi çalışma eğilimindedir çünkü grafit film daha kalındır ve kirletici maddeleri bir kenara itme kapasitesi daha yüksektir.
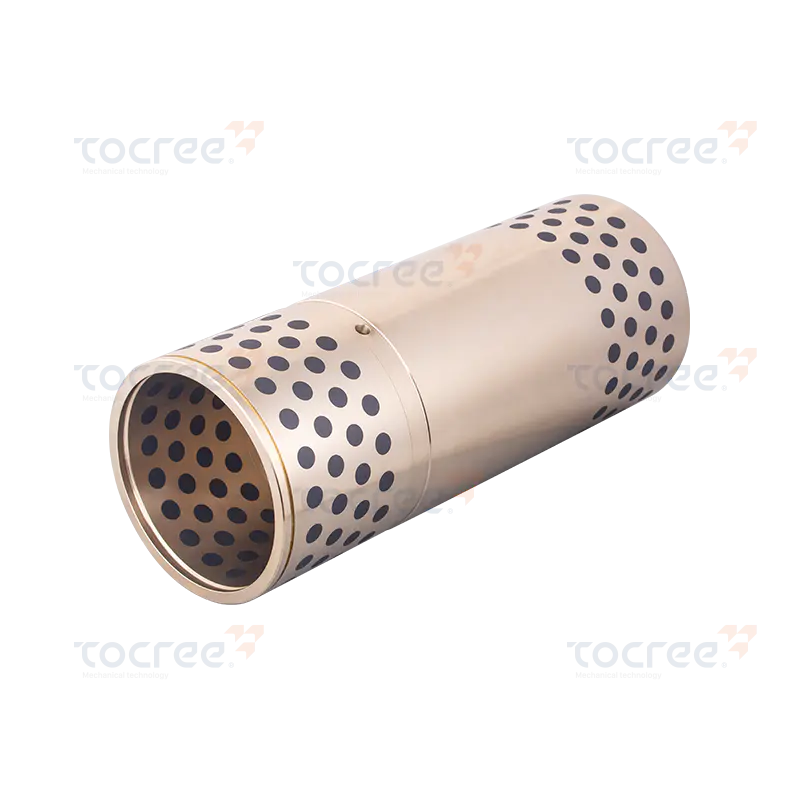 Kirletici Direnç için Grafit Uçlu Alüminyum Pirinç Burç Bu kendinden yağlamalı masif burç, yüksek mukavemetli alüminyum pirinci grafit tapalarla birleştirerek güvenilir yağlama ve kirletici maddelere karşı direnç sunar. Zorlu endüstrilerdeki yüksek sıcaklık, ağır yük ve sık yeniden başlatma koşulları için uygundur. Ürünü Görüntüle →
Çoğu alüminyum bronz grafit burç bir katalogdan satın alınmaz. Makine üreticilerinin özel delik modellerine, flanşlara, yağ kanallarına ve hatta ayrık burçlara ihtiyaç duyması nedeniyle bunlar çizimlere göre yapılır. Güvenilir bir tedarikçi hem döküm hem de hassas işleme işlemlerini gerçekleştirebilmelidir.
Jiashan Tocree Machinery Co., Ltd. tüm süreci kendi bakır eritme fırını ve santrifüj döküm makinelerinden kontrol etmektedir. Bu, temel alaşımın şirket içinde üretildiği, grafit tapaların yerleştirildiği ve son deliğin ve dış çapın sıkı toleranslarla işlendiği anlamına gelir. Şirket, 1,5-2 metre çapa kadar burçlar ve 4 metre uzunluğa kadar bakır kayar plakalar ürettiğinden, büyük ve sıra dışı parçalar sorun teşkil etmiyor. Sabit sıcaklıktaki atölye, yüksek hassasiyetli sonlandırma ve ölçüm için kullanılır.
Üreticiyle iletişime geçtiğinizde kritik boyutları, beklediğiniz alaşım kalitesini ve çalışma koşullarını içeren çizimin tamamını paylaşın. Beklenen radyal yükü, şaft hızını, ortam sıcaklığını ve yağlamanın tamamen mevcut olup olmadığını belirtin. Tedarikçi daha sonra en iyi grafit tapa boyutunu ve modelini önerebilir ve ayrıca termal genleşme sırasında sıkışmayı önlemek için uygun bir açıklık önerebilir.
Şirket standart dışı parçalara odaklandığı için L şekilli kaydırıcılar, dişli loblar ve kavisli aşınma plakaları gibi özel şekilleri dökebilir ve işleyebilir. Bu esneklik, standart katalog burcunun muhafaza geometrisiyle eşleşmediği mevcut bir makineyi yenilerken önemlidir.
Alüminyum bronz grafit burcun hala dikkatli bir şekilde oturması gerekiyor. Bastırmadan önce burç deliğini ve mili temizleyin. Muhafazaya bağlı olarak dış çapta, genellikle H7/p6 veya benzeri hafif bir sıkı geçme kullanın. Montaj sırasında kazımayı önlemek için burcun ön kenarını yivleyin. Grafit tapalara doğrudan çekiçle vurmayın; Gücü eşit şekilde uygulamak için bir manşon veya pres kullanın.
Kurulumdan sonra ilk alıştırma, şaft üzerinde grafit transfer filminin oluşmasına yardımcı olur. Şaft yeniyse ve yüzey pürüzlülüğü Ra 0,8 µm'nin üzerindeyse, daha pürüzsüz olması daha iyi değildir. Aslında Ra 0,4-0,8 µm civarındaki ılımlı bir pürüzlülük, grafite içine gömülecek bir şey verir. Grafit yüzeye ağır gres uygulamayın; Gres, grafit salınımını engelleyebilir ve kendi kendini yağlama etkisini azaltabilir.
Çalıştırmanın ilk ayından sonra burcu kontrol edin. Şaft üzerinde grafitin doğru şekilde aktarıldığını gösteren koyu gri bantlara bakın. Şafttaki herhangi bir çentik veya parlak, cilalı nokta, grafit tapaların aşınmış olduğu veya boşluğun çok dar olduğu anlamına gelebilir. Normal hizmette burç, harici yağlama olmadan sessizce çalışmalıdır.
Alüminyum bronz grafit burçlar her rulman için evrensel bir çözüm değildir, ancak zorlu ortamlardaki ağır, yavaş hareket eden bağlantılar için bunların yenilmesi zordur. Erken arızanın en yaygın nedenini ortadan kaldırırlar: insanların yağlamayı unutması. Korozyona dayanıklı alüminyum bronz matrisi özel olarak tasarlanmış grafit fiş düzeniyle eşleştirerek, yıllarca süren zorlu çalışmalara neredeyse hiç dikkat etmeden dayanabilen bir bileşen elde edersiniz.
Bir burcu değiştiriyorsanız, arızalı parçayı ölçün, alaşımı ve sertliği doğrulayın ve tedarikçinizden aynı grafit desenli bir yedek parçayı işlemesini isteyin. Yerleştirme doğru olduğunda ve grafit uygun şekilde yerleştirildiğinde, yeni burç planlanan bakım saatlerini azaltarak kendi masrafını çıkaracaktır.
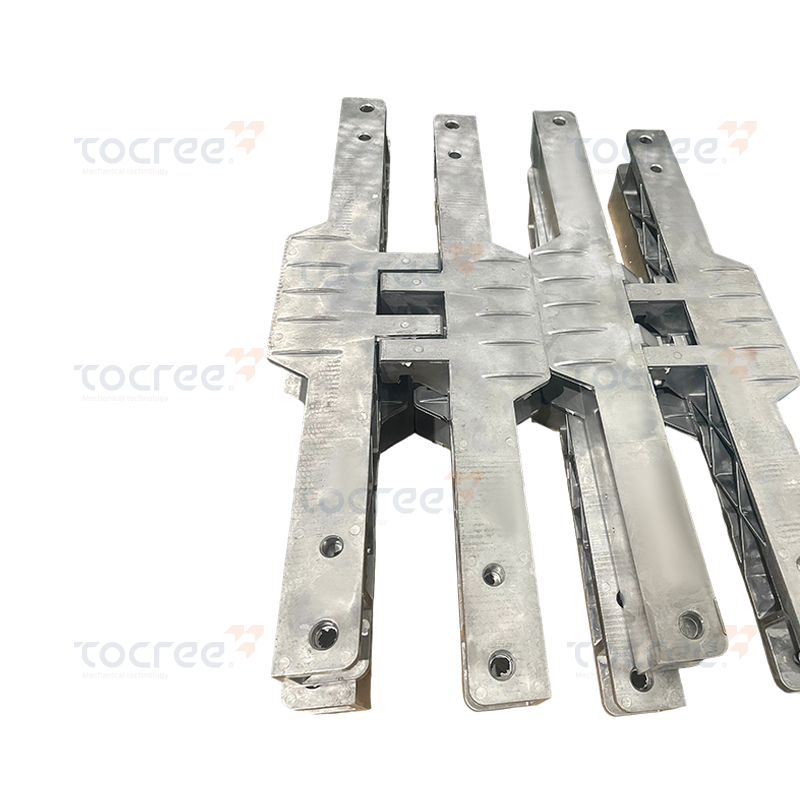
Bu alüminyum alaşımlı çerçeve, aracın uygulama gereksinimlerini karşılamak üzere özel olarak tasa...
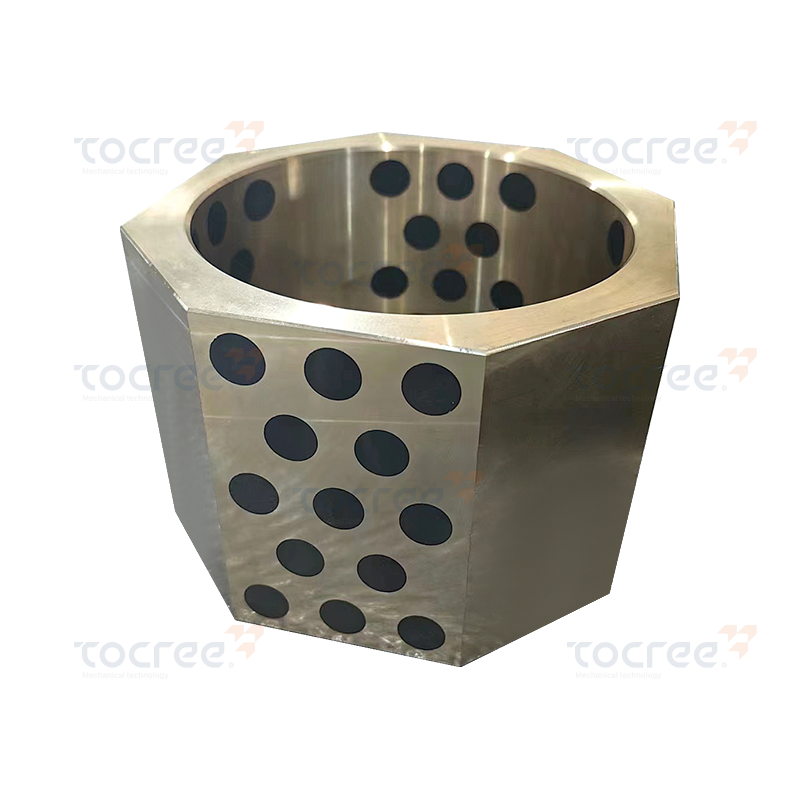
CuSn6Zn6Pb3 (kalay bronz) ve grafit hassas işlemeden yapılmış sekizgen burç, yağla yağlamanın zor...
Tek flanşlı kendinden yağlamalı rulman (grafit gömmeli), yüksek performanslı katı kendinden yağla...
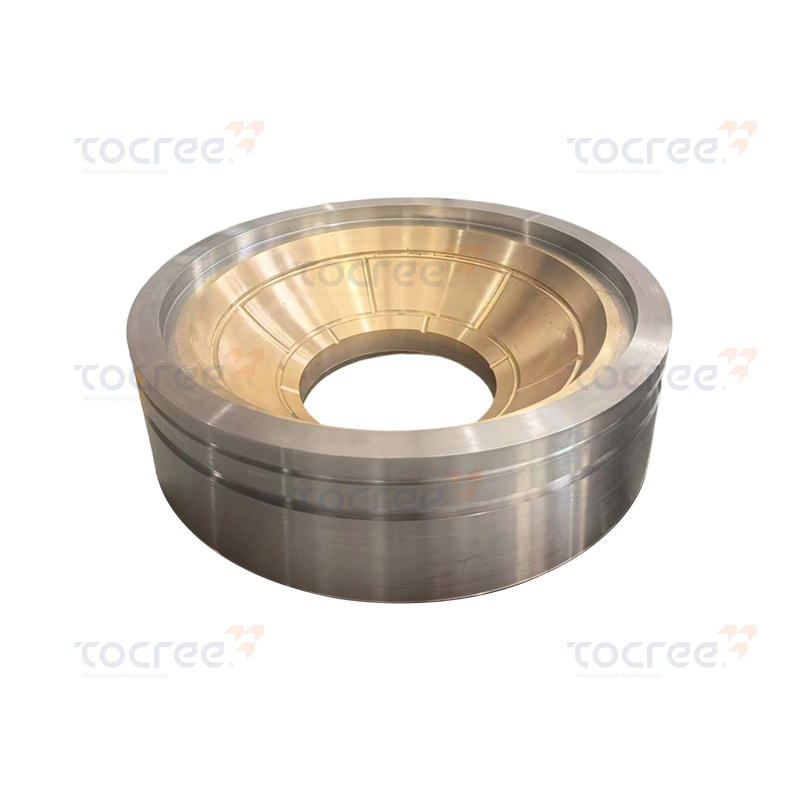
Bronz Çelik Küresel Burç, 42CrM04 alaşımlı çelikten ve yüksek mukavemetli pirinçten yapılmıştır v...
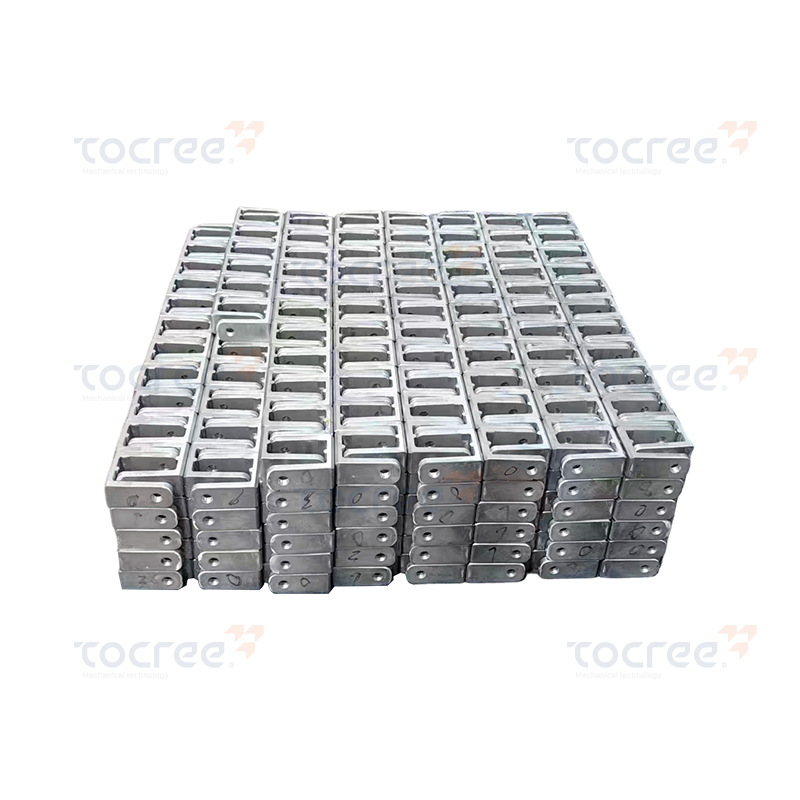
Bu alüminyum alaşımlı sabitleme bloğu, temel malzeme olarak 6063 alüminyum alaşımından yapılmıştı...
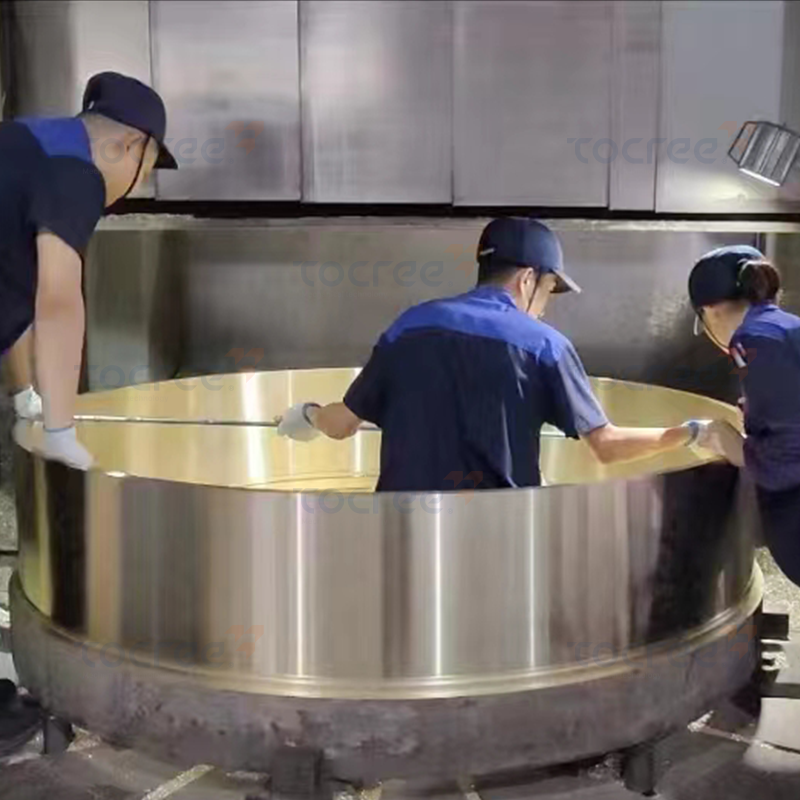
Bu yüksek performanslı pirinç tek flanşlı manşon, büyük endüstriyel rulmanlar için özel olarak ta...
Telif hakkı © 2025 Jiashan Tocree Machinery Co., Ltd. Tüm Hakları Saklıdır.
Özelleştirilmiş Bakır Alaşımları Makine Parçaları
