

Müşterilerden gelen her türlü soru ve geri bildirim için sabırla ve titizlikle cevap vereceğiz.
Yüksek çekme mukavemeti: Bu ürünün çekme mukavemeti 750N/mm²'ye kadar ulaşarak, yüksek yük k...
Çoğu kaymalı yatak, yükün çok yüksek olması nedeniyle arızalanmaz. Yağlayıcı gelmediği için başarısız oluyorlar. Kaçırılmış bir yağlama aralığı, tıkalı bir hat, altı ay boyunca boşta kalan ve daha sonra tam yükte çalıştırılan bir makine: puanlamanın genellikle başladığı yer burasıdır. Bakır alaşımlı kendinden yağlamalı kayar yatak, yağlayıcıyı kimsenin hatırlamasına gerek kalmayacak şekilde yatağın içinde taşıyarak bu tek arıza noktasını ortadan kaldırır.
Biz bir bakır alaşımı dökümhanesi ve işleme atölyesiyiz, bu nedenle şu soru her iş gününde önümüze çıkıyor: hangi alaşım, hangi katı yağlayıcı, hangi geometri, hangi çalışma koşulları için. Bu makale, bu yatakların ne olduğunu, kakmanın nasıl davrandığını, malzemenin görevle nasıl eşleştirileceğini ve geçimlerini nereden sağladıklarını açıklamaktadır.
A bakır alaşımlı kendinden yağlamalı kayar yatak tek parça halinde iki iş içeren bir kaymalı yataktır. Kalay bronzu, alüminyum bronzu veya pirinç olsun, bakır alaşımı yükü taşır, şoku emer ve kayan yüzeyden ısıyı çeker. Ceplerde tutulan veya matris içerisinde dağılan katı yağlayıcı, yatak ile mil arasında düşük sürtünmeli bir film tutar. Hiçbir şeyin pompalanmasına, doldurulmasına veya hatırlanmasına gerek yok.
Yağla yağlanan yataklar, yalnızca şaft yağı kamaya sürükleyecek kadar hızlı döndüğünde oluşan hidrodinamik bir filme bağlıdır. Bu hızın altında yüzeyler temas eder. Gerçek ekipmanlarda bu, ders kitabının önerdiğinden çok daha sık gerçekleşir: her başlatmada, her kapatmada, her yavaş indeksleme vuruşunda, her ters harekette ve her uzun rölanti periyodu ve ardından ani bir tam yük. Bakır alaşımlı kendinden yağlamalı kayar yataklar tam olarak bu anları hedef alıyor. Grafit veya PTFE, ilk birkaç devirde karşı yüzeye aktarılır ve normal çalışma koşulları sağlanana kadar sürtünmeyi ve sıcaklığı sınırlar içinde tutar.
Grafit gömülü pirinç burçlar ailenin en güçlü ürünüdür. Genel makine yapımına uygundurlar ve uyum biraz sıkı olduğunda, şaft mükemmel olmadığında veya yağlama geçmişi bilinmediğinde affedicidirler.
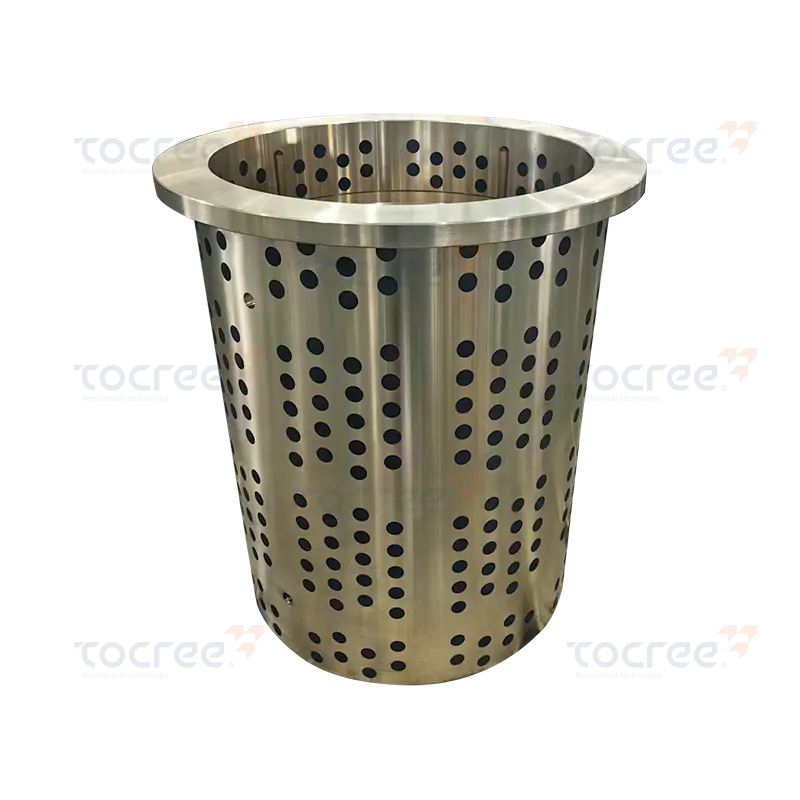 Grafit Gömülü Kendinden Yağlamalı Pirinç Burç Tek flanşlı kendinden yağlamalı rulman (grafit gömmeli), yüksek performanslı katı kendinden yağlamalı pirinç manşondur. Yüksek mukavemetli bakır-çinkodan yapılmıştır... Ürünü Görüntüle →
Kakma tek bir malzeme değildir. Grafit, PTFE, grafen ve molibden disülfit çok farklı davranır ve sıcak, ıslak veya tozlu bir ortam için yanlış olanı seçmek, iyi bir yataklama kararının yanlış gitmesinin en yaygın yollarından biridir.
| Katı yağlayıcı | Çalışma sıcaklığı | Ana güçlü yönler | İzlenecek noktalar |
|---|---|---|---|
| Grafit | Havada yaklaşık 350 °C'ye kadar | Yüksek sıcaklık toleransı, düşük hızda ağır yük altında iyi, ekonomik | Bir miktar ortam nemi ile en iyi performansı gösterir, bu nedenle çok kuru veya vakumlu hizmetlerde ilk tercih değildir. |
| PTFE | Yaklaşık -200 °C ila 260 °C | Çok düşük sürtünme, mükemmel kimyasal direnç, tıbbi ve gıda alanlarında temiz | Yüksek sıcaklıklarda sınırlı yük kapasitesiyle grafitten daha yumuşaktır |
| Grafen | Geniş menzil, uzun saha hizmetinde hâlâ haritalandırılıyor | İnce, stabil transfer filmi ve iyi ısı yayılımı | Daha yeni bir seçenek, dolayısıyla uzun vadeli veriler daha ince ve maliyet daha yüksek |
| Molibden disülfür | Yaklaşık 350 °C'ye kadar, en iyisi kuru atmosferlerde | Yüksek yük ve düşük hızda güçlü, vakumda etkili | Nem ve serbest su buna karşı çalışır |
Faydalı bir genel kural: ısı ve yük için grafit, düşük sürtünme ve kimyasallara maruz kalma için PTFE, yüzey kalitesi ve termal yük zorlu olduğunda grafen ve çevredeki hava kuru olduğunda veya atmosfer kontrol edildiğinde molibden disülfür.
Pek çok proje, birini seçmek yerine seçenekleri birleştirmeyle sonuçlanıyor. Örneğin tek flanşlı PTFE gömülü pirinç burç, radyal yükü ve eksenel omuzu tek parçada kapsayabilir, bu da montaj süresinden tasarruf sağlar ve muhafaza tasarımını basitleştirir.
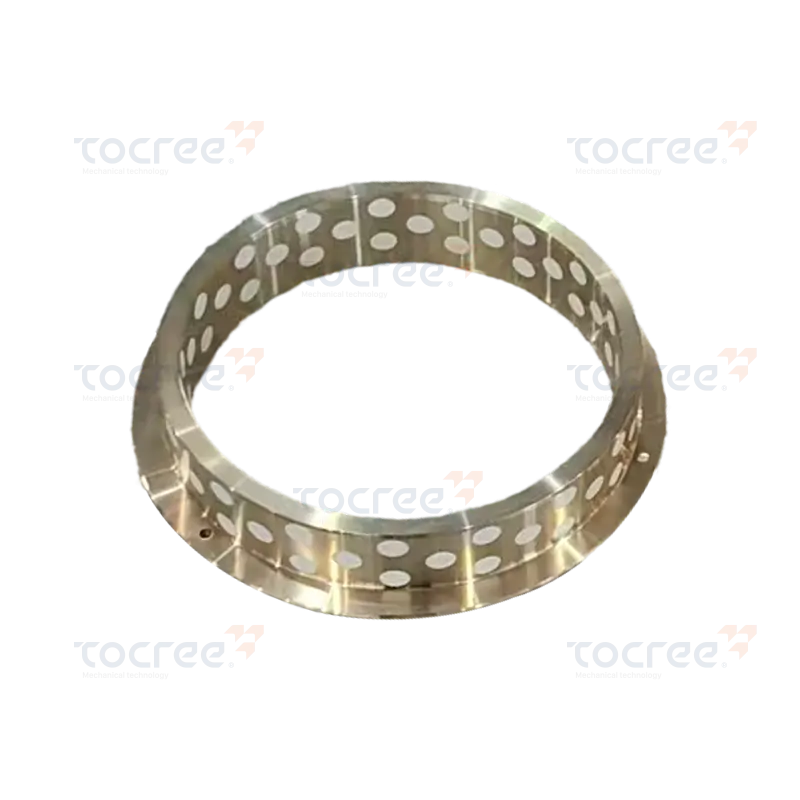 Tek Flanşlı PTFE Gömülü Kendinden Yağlamalı Pirinç Burç Yüksek çekme mukavemeti: Bu ürünün çekme mukavemeti 750N/mm²'ye kadar ulaşarak, yüksek yük koşullarında bile mükemmel mekanik mukavemet ve stabilite sağlar. Ürünü Görüntüle →
Yükün döngüsel ve ağır olduğu durumlarda, kayış ve destek önlemi olarak yağlayıcı cepleri hafif gres dolumu ile de eşleştirilebilir. Katı yağlayıcı, başlatma, kapatma ve gresin bir kenara itildiği herhangi bir dönemi kapsarken, gres kararlı durum görevini üstlenir.
Matris sadece kakma için bir taşıyıcı değildir. Yük kapasitesini, termal iletkenliği, korozyon davranışını ve parçanın çiziminizin ihtiyaç duyduğu şekle ne kadar kolay işlenebileceğini belirler.
| Matris | Tipik kaliteler | Karakter | Nereye uygun |
|---|---|---|---|
| Kalay bronz | CuSn8, CuSn12Ni2 | İyi uyumluluk, korozyon direnci ve orta düzeyde dayanıklılık | Genel burçlar, pompa ve valf parçaları, denizcilik ve proses makineleri |
| Alüminyum bronz | CuAl9Fe4 | Yüksek mukavemet ve sertlik, güçlü aşınma ve deniz suyu direnci | Madencilik, denizcilik ve metalurji ekipmanlarındaki ağır yük burçları, sürgüleri ve somunları |
| Kalay veya kurşunlu pirinç | HB210 ila HB270 aralığı | Mükemmel işlenebilirlik ve iyi termal iletkenlik | Orta düzeyde yükte karmaşık işlenmiş şekiller, kaydırıcılar, flanşlı ve dişli burçlar |
| Çelik destekli bimetal | Bronz katmanlı çelik destek | İnce duvarda yüksek yük kapasitesi, güçlü ve boyutsal olarak stabil | Büyük çaplar, sıkı montaj zarfları, küresel ve flanşlı tasarımlar |
Büyük çaplar veya ince radyal duvarlar için bimetal yapı genellikle pratik çözümdür. Çelik destek, kasnak gerilimini taşır ve bronz katman çalışma yüzeyini sağlar, böylece ince duvarlı parça yine de ciddi bir yükü kaldırabilir.
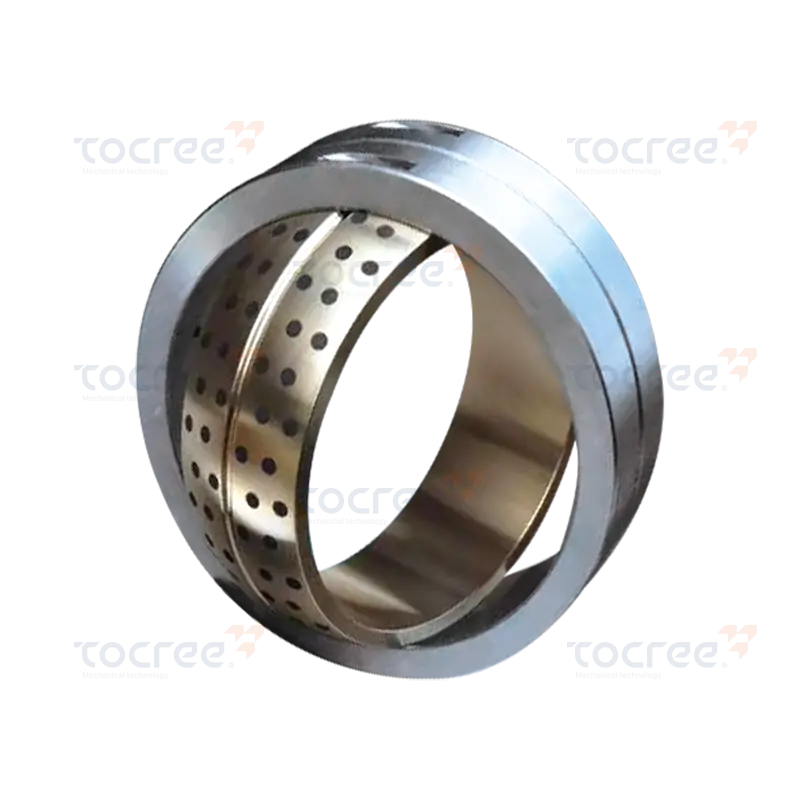 Bimetal Kendinden Yağlamalı Küresel Rulman Bu Bimetal Kendinden Yağlamalı Küresel Rulman, benzersiz bir malzeme ve gelişmiş imalat kombinasyonuna sahip, yüksek performans ve dayanıklılık için tasarlanmıştır. Ürünü Görüntüle →
Bimetal kendinden yağlamalı küresel rulmanlar, küresel bir yuva ekleyerek bu fikri bir adım daha ileri taşıyor. Rulman, sert silindirik bir burcun basitçe kenar yüklemesine aktaracağı şaft yanlış hizalama ve sapma derecesini emer; bu, uzun şaftlarda ve kaynaklı çerçevelerde erken aşınmanın yaygın bir nedenidir.
Bir müşteri bir çizim gönderdiğinde, aşağıdaki sorular genellikle malzemeyi ve kaplamayı birkaç dakikalık görüşmeden sonra çözer.
Cevaplar yavaş, sıcak, tozlu ve ulaşılması zor olarak gelirse, grafit gömülü bronz burç normalde başlangıç noktasıdır. Hızlı, temiz ve hafif yüklü olarak geri dönerlerse, ince PTFE kaplı pirinç burç daha ucuz, daha ince ve tamamen yeterli olacaktır. Çok büyük, ağır yüklü ve yer sıkıntısı olarak geri dönerlerse bimetal konstrüksiyon yerini alır.
Tedarik ettiğimiz endüstrilerin ortak bir özelliği var: rulmanları yapıların içinde duruyor, ulaşılması zor ve bir tesisi durdurmanın pahalı olması.
Ağır makine iyi bir örnektir. Vinçler, ekskavatörler, pres çerçeveleri ve transfer ekipmanları, yapının içine gömülü büyük burçlar ve kayar plakalar kullanıyor ve kimse bunları haftalık olarak denetlemiyor. Kendiliğinden yağlanan bakır alaşımlı bir parça, bu bağlantıların planlı duruşlar arasında çalışmasını sağlar ve burada üretim kapasitesi malzeme seçimi kadar önemlidir, çünkü bir buçuk metrelik aşınmış bir burç kimsenin üç ay beklemek isteyeceği bir parça değildir.
Tıbbi ve paketleme ekipmanları terazinin diğer ucudur. Burada rulman küçüktür, hareket sessizdir ve gereksinim genellikle yükten ziyade temizliktir. Yağ filmi gerektirmeyen bir PTFE dolgusu, kirliliğin kabul edilemez olduğu durumlarda genellikle belirleyici faktördür.
Kütük satın almak yerine kendi bakır alaşımlarımızı eritip döktüğümüz için matris, distribütörün stoğuna ne olursa olsun sınırlı değildir. Bu esneklik, bir çizimin ortak kataloğun dışında kalan bir kaliteyi gerektirdiği durumlarda yardımcı olur.
Boyut aralığı açıkça belirtilmeye değer çünkü bir işi gerçekte kimin teklif edebileceğine karar verir. Çapı kabaca bir buçuk ila iki metreye kadar bakır manşonlar ve dört metre uzunluğa, dört yüz milimetre genişliğe ve yüz milimetre kalınlığa kadar bakır kayar plakalar üretilebiliyor ve yıllık bakır malzeme üretimi iki bin üç yüz ton civarında. Sürgüler, somunlar, sonsuz dişliler ve halkalar gibi standart olmayan şekiller aynı günlük işin bir parçasıdır.
İyi seçilmiş bir rulman bile montajın ilk on dakikasında bozulabilir, bu nedenle birkaç alışkanlığı tekrarlamaya değer.
Seçim yapmadan önce daha derine inmek isterseniz, bakır alaşımlı kendinden yağlamalı kayar yatak tipleri, seçimi ve uygulamaları rehberi malzeme ailelerini, kaplama seçeneklerini ve uygulama notlarını daha ayrıntılı olarak ele almaktadır.
Bakır alaşımlı kendinden yağlamalı kayar yataklar evrensel bir çözüm değildir ve bunları tek bir çözüm olarak sunmayacağız. Bağlantının yavaş, ağır, sıcak, kirli olduğu veya gres tabancasıyla ulaşılması çok zor olduğu ve planlanmamış bir duruşun maliyetinin parça maliyetinden çok daha yüksek olduğu durumlarda bunlar doğru yanıttır. Tamamen hidrodinamik yağlamalı bir yatağın bakımının düzgün ve ucuz bir şekilde yapılabildiği durumlarda bu, sağlam bir seçim olmaya devam etmektedir.
Bir sonraki pratik adım küçüktür: Yük, kayma hızı, çalışma sıcaklığı ve çevre tanımıyla birlikte çizimi bize gönderin. Bu birkaç rakamdan genellikle bir alaşım, bir yağlayıcı ve dayanacak bir geometri önerebilir ve aynı görüşmede parçanın teklifini verebiliriz.
Yüksek çekme mukavemeti: Bu ürünün çekme mukavemeti 750N/mm²'ye kadar ulaşarak, yüksek yük k...
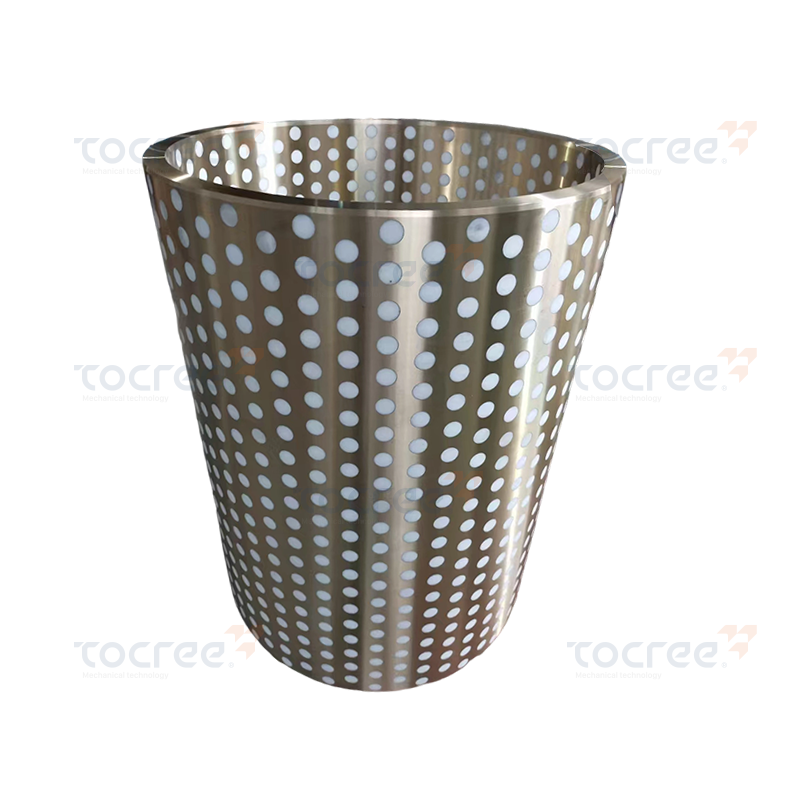
PTFE ile gömülü bu katı, kendinden yağlamalı bakır manşon, pirincin aşınma direncini PTFE'ni...
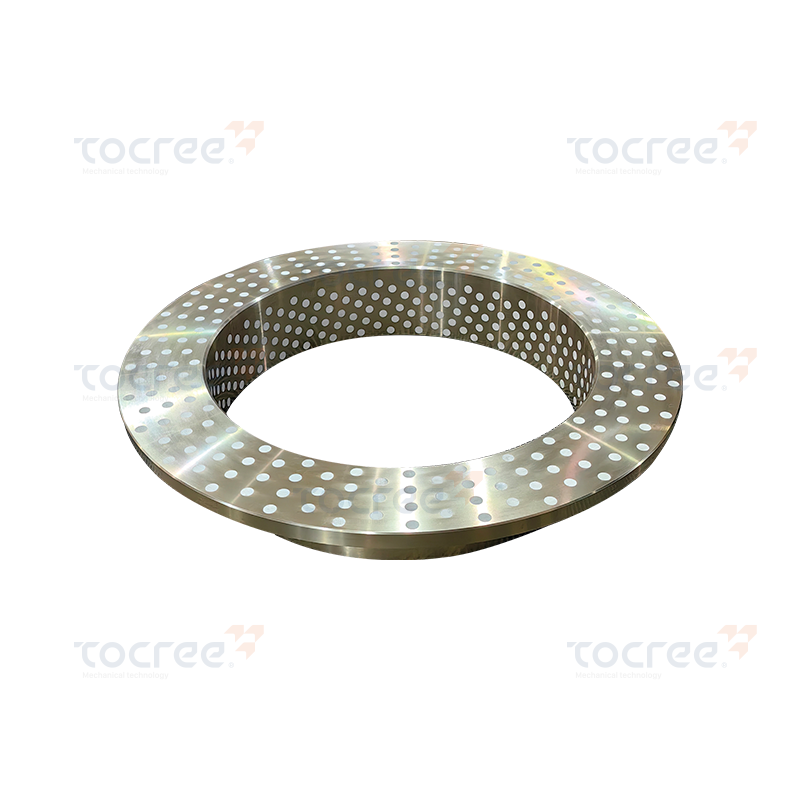
PTFE tek flanşlı katı kendinden yağlamalı bakır manşon, yüksek performanslı bir mekanik bileşendi...
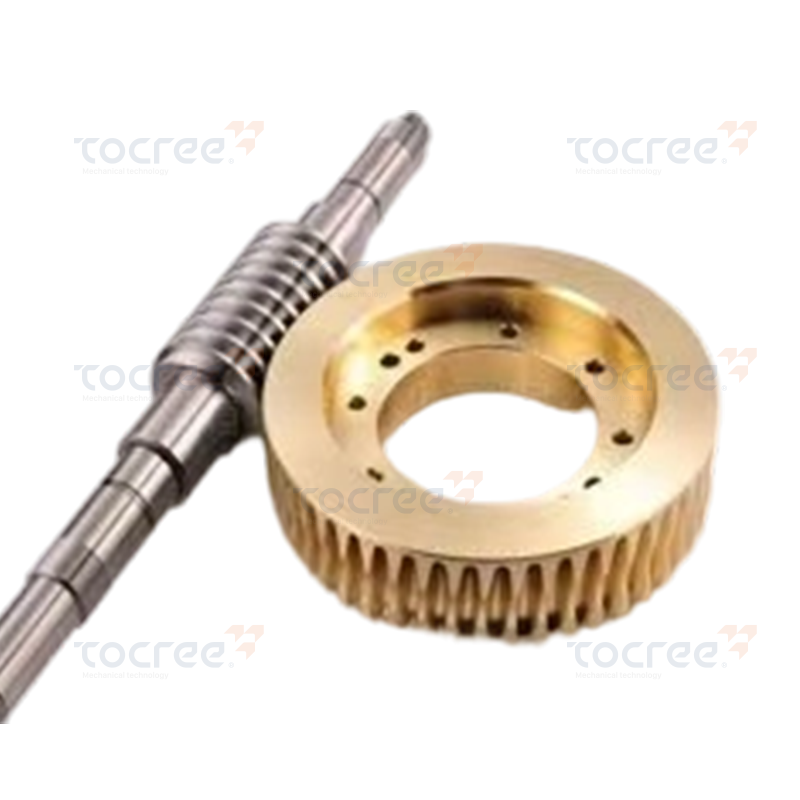
Bakır alaşımlı türbinler modern mekanik ve enerji sistemlerinin vazgeçilmez bileşenleridir. Eşleş...
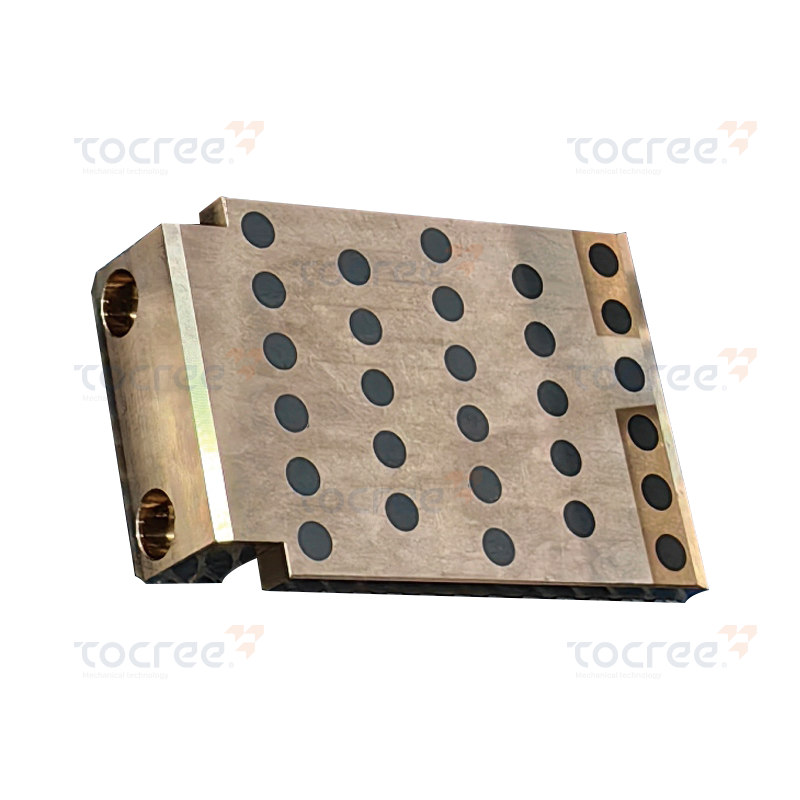
L şeklindeki katı kendinden yağlamalı kaydırıcı, yüksek saflıkta grafit katı yağlayıcının, yüksek...
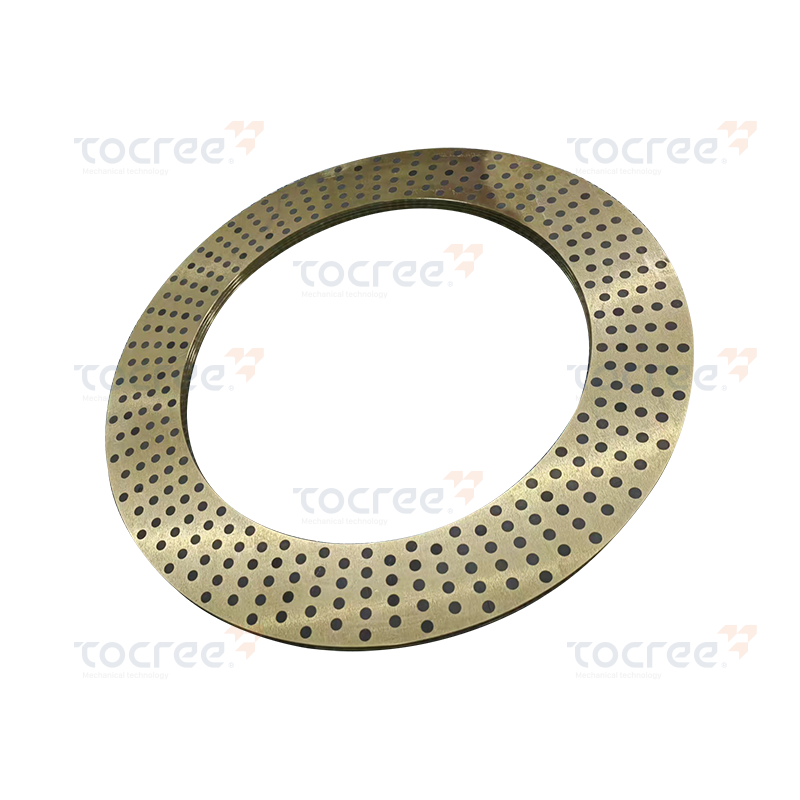
Katı kendinden yağlamalı bakır halkalar, temel malzeme olarak dökme alüminyum pirinç CuZn25A16Fe3...
Telif hakkı © 2025 Jiashan Tocree Machinery Co., Ltd. Tüm Hakları Saklıdır.
Özelleştirilmiş Bakır Alaşımları Makine Parçaları
